Domain krummstab.de kaufen?
Wir ziehen mit dem Projekt
krummstab.de um.
Sind Sie am Kauf der Domain
krummstab.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain krummstab.de kaufen?
Wie wird Hyaluron in die Lippen eingespritzt?
Hyaluronsäure wird in die Lippen mit einer feinen Nadel injiziert. Vor der Injektion wird in der Regel eine örtliche Betäubungscreme aufgetragen, um mögliche Schmerzen zu minimieren. Der Arzt oder die Ärztin spritzt das Hyaluron dann gezielt in die gewünschten Bereiche der Lippen, um Volumen und Form zu verbessern. **
Wie wird beim Spritzgießen Kunststoff in eine Form eingespritzt, um genaue und kostengünstige Bauteile herzustellen?
Beim Spritzgießen wird Kunststoff in Form von Granulat in eine beheizte Schnecke geführt, geschmolzen und unter hohem Druck in eine Form eingespritzt. Die Form wird dann gekühlt, der Kunststoff härtet aus und das Bauteil kann entnommen werden. Dieser Prozess ermöglicht die Massenproduktion von präzisen und kostengünstigen Kunststoffteilen. **
Ähnliche Suchbegriffe für Eingespritzt
Top-Angebote
Produkte zum Begriff Eingespritzt:
-
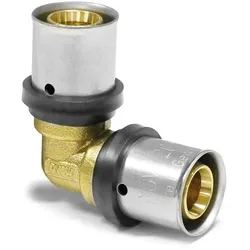
THPRESS Pressfitting 90° Winkel - Bogen mit TH Kontur, Größe 26x3, MessingSanpro Pressfitting 90 ° Winkel / 90 Grad Bogen mit Sanpro Duo Presskontur Fittings (TH + U Kontur) für unser Mehrschichtverbundrohr. System Sanpro THPRESS Fittings - Profiqualität "Made in Germany". Einsatzbereiche: Trinkwasserleitungen, Trinkwasserinstallation, Heizungsanlagen, Heizungsinstallation, Flächen- und Deckenheizung, Heizkörperanbindung, Ölfreie Druckluftleitungen bis 10 bar DUOKONTUR (TH + U Kontur) Das Sanpro THPRESS-System ist jetzt auch als Duokontur nutzbar und bietet vollständige Kompatibilität mit TH und U Pressbacken bis zur Dimension 32x3 mm. Die Nutzbarkeit ist auch beim Vorgängermodell mit zweiteiligem Kunststoffring gegeben. 16 x 2 mm = TH + U kompatibel 20 x 2 mm = TH + U kompatibel 26 x 3 mm = TH + U kompatibel (25er Pressbacke) 32 x 3 mm = TH + U kompatibel Eigenschaften + Details Sanpro THPRESS Strömungstechnisch optimierte und größtmögliche Durchgangsquerschnitte mit so gut wie keinen Durchflussgeräuschen und sehr wenig Druckverlust. Der Fitting ist "unverpresst undicht" als zusätzliche Hilfestellung für den Installateur bereits vor der finalen Dichtheitsprüfung mittels einer vorab Druckprüfung (3 bar / 15 min) nicht verpresste Stellen erkennen und beseitigen zu können. Durch perfekte Form- und Maßabstimmung des Fittings nahezu kein Herausschieben des Rohres vor dem Pressvorgang. Stabiler Kunststoff-Führungsring zum genauen Positionieren der Pressbacke selbst in schwierigen Montagesituationen. Die hohlraumlose Abdichtung mit zwei O-Ringen sorgt für dauerhafte Dichtheit und verhindert Eindringen von Luftsauerstoff nach dem Verpressen. Unverlierbare Edelstahl Presshülse mit optimiertem Sichtfenster zur Kontrolle der Mindest-Rohreinstecktiefe im Fitting. Weitere Daten: Maximale mögliche 95°C Betriebstemperatur (100°C Spitzentemperatur) für z. B. thermische Desinfektion und 10 bar Betriebsdruck. Pressfitting Grundkörper aus solidem Messing (CUZn40Pb2) und Presshülse aus rostfreiem Edelstahl gefertigt. Für ein systemkonformes Verpressen sind Pressbacken / Presszangen mit Presskontur / Pressprofil TH oder U nötig, andere Profile / Konturen sind nicht möglich. DVGW geprüft und zugelassen für Trinkwasserleitungen. KIWA geprüftes und zertifiziertes Produkt. ÜA geprüft und zugelassen für Österreich. Hergestellt nach EN ISO 21003 Verarbeitung und Montage für Sanpro THPRESS Fittings: Das Rohr wird mit Hilfe einer Rohrschere oder eines Rohrabschneider auf die gewünschte Länge zugeschnitten. Bitte achten Sie darauf, dass die Querschnittsfläche des Schnittes im rechten Winkel zum Rohr steht. Vermeiden Sie schräge Schnitte. Hand- und Stichsägen oder stumpfe Werkzeuge sind nicht geeignet zum fachgerechten Ablängen. Anschließend müssen die Rohrenden kalibriert und entgratet werden. Hierzu wird das passende Kombiwerkzeug, Kalibrierer und Entgrater bis zum Anschlag in das Rohr eingeführt. Durch Drehen des Kalibrierers / Entgraters wird das Rohr nun entgratet. Die Drehbewegung erzeugt auf der Rohrinnenseite eine Fase, welche später das Einführen des Fittings erleichtert. Gleichzeitig schützt dies den O-Ring vor Beschädigungen. Zur Montage des Fittings führen Sie diesen nun mit angemessenem Druck in axialer Richtung auf das Rohrende. Durch einen inneren Anschlag und die Kontrollfenster in der Presshülse ist die korrekte Einstecktiefe des Verbundrohres zu erkennen. Bitte verzichten Sie auf zusätzliche Hilfsstoffe. Ein Biegen des Mehrschichtverbundrohres ist nicht unmittelbar nach dem Fitting möglich. Bitte achten Sie auf einen Abstand von mindestens 5 x dem Außendurchmesser zu Pressverbindungen. Nach erfolgreicher Montage des Fittings erfolgt die Verpressu ----------------------------- Auswahlkriterien Größe: 26x3, Messing ----------------------------- Technische Daten Gewicht: 140 g Art.-Nummer: 95214-4251894412752 Shop-Nummer: 196809 EAN: 42518944127525,13 €*Versand: 4,90 €Sichere Weiterleitung zum Anbieter
-
Friesenzaun – Holz Zaunelemente mit Rundkopf-Latten, aus druckimprägnierter Kiefer, Höhen: 80 cm & 100 cm, Verlauf: gerade oder mit BogenFriesenzaun aus druckimprägnierter Kiefer/Fichte in klassischem Design mit einer Lattenstärke von ca. 20 x 90mm und einer Riegelstärke von ca. 28 x 70mm. Die Friesenzäune sind genagelt (verzinkt) und die einzelnen Latten haben Abstände von ca. 60 mm und sind glatt gehobelt und am Kopf abgerundet.37,95 €*Versand: 69,95 €Sichere Weiterleitung zum Anbieter


-
Wie wird beim Spritzgussverfahren Kunststoff in eine Form eingespritzt? Welche Arten von Produkten werden durch Spritzguss hergestellt?
Beim Spritzgussverfahren wird geschmolzener Kunststoff unter hohem Druck in eine Form eingespritzt, wo er abkühlt und aushärtet. Durch Spritzguss werden eine Vielzahl von Produkten hergestellt, darunter Verpackungen, Gehäuse für Elektronikgeräte, Spielzeug, Automobilteile und medizinische Geräte. **
-
Was passiert, wenn Benzin erst im 3. Takt eingespritzt wird?
Wenn Benzin erst im 3. Takt eingespritzt wird, bedeutet dies, dass der Kraftstoff zu spät in den Verbrennungsraum gelangt. Dadurch kann es zu einer ineffizienten Verbrennung kommen, was zu einem Leistungsverlust und einem erhöhten Kraftstoffverbrauch führen kann. Außerdem kann es zu einer erhöhten Belastung des Motors kommen, da die Verbrennungstemperaturen und -drücke nicht optimal sind. **
-
Warum wird beim Kaltstart immer mehr Sprit eingespritzt und nicht weniger Luft?
Beim Kaltstart wird mehr Kraftstoff eingespritzt, um sicherzustellen, dass genügend Brennstoff vorhanden ist, um den Motor zu starten und auf Betriebstemperatur zu bringen. Da kalte Motoren mehr Kraftstoff benötigen, um eine effiziente Verbrennung zu gewährleisten, wird die Kraftstoffmenge erhöht, während die Luftzufuhr normalerweise unverändert bleibt. Dies ermöglicht eine reibungslose und schnelle Zündung des Kraftstoffs und eine effektive Verbrennung im kalten Motor. **
-
Wird der Kraftstoff flüssig oder gasförmig in den Brennraum des Automotors eingespritzt?
Der Kraftstoff wird in der Regel in flüssiger Form in den Brennraum des Automotors eingespritzt. Dabei wird er durch Einspritzdüsen oder Einspritzventile in feinste Tröpfchen zerstäubt, um eine optimale Verbrennung zu gewährleisten. In einigen speziellen Motoren, wie beispielsweise bei Direkteinspritzung oder Gasantrieben, kann der Kraftstoff jedoch auch in gasförmiger Form eingespritzt werden. **
Wie kann man in GIMP aus einer Kurve eine gerade Linie machen?
Um in GIMP aus einer Kurve eine gerade Linie zu machen, kannst du das Pfadwerkzeug verwenden. Klicke auf den Anfangspunkt der Kurve und ziehe dann eine gerade Linie zum Endpunkt. Anschließend kannst du den Pfad in eine Auswahl umwandeln und diese dann in eine Ebene oder eine Linie umwandeln. **
Was ist die stärkste Krümmung einer Kurve?
Die stärkste Krümmung einer Kurve wird durch den Krümmungsradius bestimmt. Je kleiner der Krümmungsradius, desto stärker ist die Krümmung der Kurve. Eine Kurve mit einem unendlich kleinen Krümmungsradius wird als Punkt bezeichnet, da sie keine Ausdehnung hat. **
Top-Angebote
Produkte zum Begriff Eingespritzt:
-
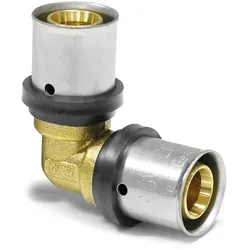
THPRESS Pressfitting 90° Winkel - Bogen mit TH Kontur, Größe 16x2, MessingSanpro Pressfitting 90 ° Winkel / 90 Grad Bogen mit Sanpro Duo Presskontur Fittings (TH + U Kontur) für unser Mehrschichtverbundrohr. System Sanpro THPRESS Fittings - Profiqualität "Made in Germany". Einsatzbereiche: Trinkwasserleitungen, Trinkwasserinstallation, Heizungsanlagen, Heizungsinstallation, Flächen- und Deckenheizung, Heizkörperanbindung, Ölfreie Druckluftleitungen bis 10 bar DUOKONTUR (TH + U Kontur) Das Sanpro THPRESS-System ist jetzt auch als Duokontur nutzbar und bietet vollständige Kompatibilität mit TH und U Pressbacken bis zur Dimension 32x3 mm. Die Nutzbarkeit ist auch beim Vorgängermodell mit zweiteiligem Kunststoffring gegeben. 16 x 2 mm = TH + U kompatibel 20 x 2 mm = TH + U kompatibel 26 x 3 mm = TH + U kompatibel (25er Pressbacke) 32 x 3 mm = TH + U kompatibel Eigenschaften + Details Sanpro THPRESS Strömungstechnisch optimierte und größtmögliche Durchgangsquerschnitte mit so gut wie keinen Durchflussgeräuschen und sehr wenig Druckverlust. Der Fitting ist "unverpresst undicht" als zusätzliche Hilfestellung für den Installateur bereits vor der finalen Dichtheitsprüfung mittels einer vorab Druckprüfung (3 bar / 15 min) nicht verpresste Stellen erkennen und beseitigen zu können. Durch perfekte Form- und Maßabstimmung des Fittings nahezu kein Herausschieben des Rohres vor dem Pressvorgang. Stabiler Kunststoff-Führungsring zum genauen Positionieren der Pressbacke selbst in schwierigen Montagesituationen. Die hohlraumlose Abdichtung mit zwei O-Ringen sorgt für dauerhafte Dichtheit und verhindert Eindringen von Luftsauerstoff nach dem Verpressen. Unverlierbare Edelstahl Presshülse mit optimiertem Sichtfenster zur Kontrolle der Mindest-Rohreinstecktiefe im Fitting. Weitere Daten: Maximale mögliche 95°C Betriebstemperatur (100°C Spitzentemperatur) für z. B. thermische Desinfektion und 10 bar Betriebsdruck. Pressfitting Grundkörper aus solidem Messing (CUZn40Pb2) und Presshülse aus rostfreiem Edelstahl gefertigt. Für ein systemkonformes Verpressen sind Pressbacken / Presszangen mit Presskontur / Pressprofil TH oder U nötig, andere Profile / Konturen sind nicht möglich. DVGW geprüft und zugelassen für Trinkwasserleitungen. KIWA geprüftes und zertifiziertes Produkt. ÜA geprüft und zugelassen für Österreich. Hergestellt nach EN ISO 21003 Verarbeitung und Montage für Sanpro THPRESS Fittings: Das Rohr wird mit Hilfe einer Rohrschere oder eines Rohrabschneider auf die gewünschte Länge zugeschnitten. Bitte achten Sie darauf, dass die Querschnittsfläche des Schnittes im rechten Winkel zum Rohr steht. Vermeiden Sie schräge Schnitte. Hand- und Stichsägen oder stumpfe Werkzeuge sind nicht geeignet zum fachgerechten Ablängen. Anschließend müssen die Rohrenden kalibriert und entgratet werden. Hierzu wird das passende Kombiwerkzeug, Kalibrierer und Entgrater bis zum Anschlag in das Rohr eingeführt. Durch Drehen des Kalibrierers / Entgraters wird das Rohr nun entgratet. Die Drehbewegung erzeugt auf der Rohrinnenseite eine Fase, welche später das Einführen des Fittings erleichtert. Gleichzeitig schützt dies den O-Ring vor Beschädigungen. Zur Montage des Fittings führen Sie diesen nun mit angemessenem Druck in axialer Richtung auf das Rohrende. Durch einen inneren Anschlag und die Kontrollfenster in der Presshülse ist die korrekte Einstecktiefe des Verbundrohres zu erkennen. Bitte verzichten Sie auf zusätzliche Hilfsstoffe. Ein Biegen des Mehrschichtverbundrohres ist nicht unmittelbar nach dem Fitting möglich. Bitte achten Sie auf einen Abstand von mindestens 5 x dem Außendurchmesser zu Pressverbindungen. Nach erfolgreicher Montage des Fittings erfolgt die Verpressu Auswahlkriterien Größe: 16x2, Messing Technische Daten Gewicht: 60 g Art.-Nummer: 95214-4251894412738 Shop-Nummer: 197466 EAN: 42518944127382,82 €*Versand: 4,90 €Sichere Weiterleitung zum Anbieter
-
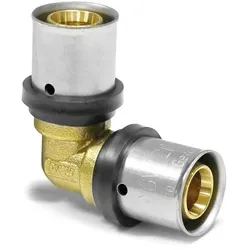
THPRESS Pressfitting 90° Winkel - Bogen mit TH Kontur, Größe 20x2, MessingSanpro Pressfitting 90 ° Winkel / 90 Grad Bogen mit Sanpro Duo Presskontur Fittings (TH + U Kontur) für unser Mehrschichtverbundrohr. System Sanpro THPRESS Fittings - Profiqualität "Made in Germany". Einsatzbereiche: Trinkwasserleitungen, Trinkwasserinstallation, Heizungsanlagen, Heizungsinstallation, Flächen- und Deckenheizung, Heizkörperanbindung, Ölfreie Druckluftleitungen bis 10 bar DUOKONTUR (TH + U Kontur) Das Sanpro THPRESS-System ist jetzt auch als Duokontur nutzbar und bietet vollständige Kompatibilität mit TH und U Pressbacken bis zur Dimension 32x3 mm. Die Nutzbarkeit ist auch beim Vorgängermodell mit zweiteiligem Kunststoffring gegeben. 16 x 2 mm = TH + U kompatibel 20 x 2 mm = TH + U kompatibel 26 x 3 mm = TH + U kompatibel (25er Pressbacke) 32 x 3 mm = TH + U kompatibel Eigenschaften + Details Sanpro THPRESS Strömungstechnisch optimierte und größtmögliche Durchgangsquerschnitte mit so gut wie keinen Durchflussgeräuschen und sehr wenig Druckverlust. Der Fitting ist "unverpresst undicht" als zusätzliche Hilfestellung für den Installateur bereits vor der finalen Dichtheitsprüfung mittels einer vorab Druckprüfung (3 bar / 15 min) nicht verpresste Stellen erkennen und beseitigen zu können. Durch perfekte Form- und Maßabstimmung des Fittings nahezu kein Herausschieben des Rohres vor dem Pressvorgang. Stabiler Kunststoff-Führungsring zum genauen Positionieren der Pressbacke selbst in schwierigen Montagesituationen. Die hohlraumlose Abdichtung mit zwei O-Ringen sorgt für dauerhafte Dichtheit und verhindert Eindringen von Luftsauerstoff nach dem Verpressen. Unverlierbare Edelstahl Presshülse mit optimiertem Sichtfenster zur Kontrolle der Mindest-Rohreinstecktiefe im Fitting. Weitere Daten: Maximale mögliche 95°C Betriebstemperatur (100°C Spitzentemperatur) für z. B. thermische Desinfektion und 10 bar Betriebsdruck. Pressfitting Grundkörper aus solidem Messing (CUZn40Pb2) und Presshülse aus rostfreiem Edelstahl gefertigt. Für ein systemkonformes Verpressen sind Pressbacken / Presszangen mit Presskontur / Pressprofil TH oder U nötig, andere Profile / Konturen sind nicht möglich. DVGW geprüft und zugelassen für Trinkwasserleitungen. KIWA geprüftes und zertifiziertes Produkt. ÜA geprüft und zugelassen für Österreich. Hergestellt nach EN ISO 21003 Verarbeitung und Montage für Sanpro THPRESS Fittings: Das Rohr wird mit Hilfe einer Rohrschere oder eines Rohrabschneider auf die gewünschte Länge zugeschnitten. Bitte achten Sie darauf, dass die Querschnittsfläche des Schnittes im rechten Winkel zum Rohr steht. Vermeiden Sie schräge Schnitte. Hand- und Stichsägen oder stumpfe Werkzeuge sind nicht geeignet zum fachgerechten Ablängen. Anschließend müssen die Rohrenden kalibriert und entgratet werden. Hierzu wird das passende Kombiwerkzeug, Kalibrierer und Entgrater bis zum Anschlag in das Rohr eingeführt. Durch Drehen des Kalibrierers / Entgraters wird das Rohr nun entgratet. Die Drehbewegung erzeugt auf der Rohrinnenseite eine Fase, welche später das Einführen des Fittings erleichtert. Gleichzeitig schützt dies den O-Ring vor Beschädigungen. Zur Montage des Fittings führen Sie diesen nun mit angemessenem Druck in axialer Richtung auf das Rohrende. Durch einen inneren Anschlag und die Kontrollfenster in der Presshülse ist die korrekte Einstecktiefe des Verbundrohres zu erkennen. Bitte verzichten Sie auf zusätzliche Hilfsstoffe. Ein Biegen des Mehrschichtverbundrohres ist nicht unmittelbar nach dem Fitting möglich. Bitte achten Sie auf einen Abstand von mindestens 5 x dem Außendurchmesser zu Pressverbindungen. Nach erfolgreicher Montage des Fittings erfolgt die Verpressu ----------------------------- Auswahlkriterien Größe: 20x2, Messing ----------------------------- Technische Daten Gewicht: 90 g Art.-Nummer: 95214-4251894412745 Shop-Nummer: 195970 EAN: 42518944127453,40 €*Versand: 4,90 €Sichere Weiterleitung zum Anbieter
-
THPRESS Pressfitting 90° Winkel - Bogen mit TH Kontur, Größe 26x3, MessingSanpro Pressfitting 90 ° Winkel / 90 Grad Bogen mit Sanpro Duo Presskontur Fittings (TH + U Kontur) für unser Mehrschichtverbundrohr. System Sanpro THPRESS Fittings - Profiqualität "Made in Germany". Einsatzbereiche: Trinkwasserleitungen, Trinkwasserinstallation, Heizungsanlagen, Heizungsinstallation, Flächen- und Deckenheizung, Heizkörperanbindung, Ölfreie Druckluftleitungen bis 10 bar DUOKONTUR (TH + U Kontur) Das Sanpro THPRESS-System ist jetzt auch als Duokontur nutzbar und bietet vollständige Kompatibilität mit TH und U Pressbacken bis zur Dimension 32x3 mm. Die Nutzbarkeit ist auch beim Vorgängermodell mit zweiteiligem Kunststoffring gegeben. 16 x 2 mm = TH + U kompatibel 20 x 2 mm = TH + U kompatibel 26 x 3 mm = TH + U kompatibel (25er Pressbacke) 32 x 3 mm = TH + U kompatibel Eigenschaften + Details Sanpro THPRESS Strömungstechnisch optimierte und größtmögliche Durchgangsquerschnitte mit so gut wie keinen Durchflussgeräuschen und sehr wenig Druckverlust. Der Fitting ist "unverpresst undicht" als zusätzliche Hilfestellung für den Installateur bereits vor der finalen Dichtheitsprüfung mittels einer vorab Druckprüfung (3 bar / 15 min) nicht verpresste Stellen erkennen und beseitigen zu können. Durch perfekte Form- und Maßabstimmung des Fittings nahezu kein Herausschieben des Rohres vor dem Pressvorgang. Stabiler Kunststoff-Führungsring zum genauen Positionieren der Pressbacke selbst in schwierigen Montagesituationen. Die hohlraumlose Abdichtung mit zwei O-Ringen sorgt für dauerhafte Dichtheit und verhindert Eindringen von Luftsauerstoff nach dem Verpressen. Unverlierbare Edelstahl Presshülse mit optimiertem Sichtfenster zur Kontrolle der Mindest-Rohreinstecktiefe im Fitting. Weitere Daten: Maximale mögliche 95°C Betriebstemperatur (100°C Spitzentemperatur) für z. B. thermische Desinfektion und 10 bar Betriebsdruck. Pressfitting Grundkörper aus solidem Messing (CUZn40Pb2) und Presshülse aus rostfreiem Edelstahl gefertigt. Für ein systemkonformes Verpressen sind Pressbacken / Presszangen mit Presskontur / Pressprofil TH oder U nötig, andere Profile / Konturen sind nicht möglich. DVGW geprüft und zugelassen für Trinkwasserleitungen. KIWA geprüftes und zertifiziertes Produkt. ÜA geprüft und zugelassen für Österreich. Hergestellt nach EN ISO 21003 Verarbeitung und Montage für Sanpro THPRESS Fittings: Das Rohr wird mit Hilfe einer Rohrschere oder eines Rohrabschneider auf die gewünschte Länge zugeschnitten. Bitte achten Sie darauf, dass die Querschnittsfläche des Schnittes im rechten Winkel zum Rohr steht. Vermeiden Sie schräge Schnitte. Hand- und Stichsägen oder stumpfe Werkzeuge sind nicht geeignet zum fachgerechten Ablängen. Anschließend müssen die Rohrenden kalibriert und entgratet werden. Hierzu wird das passende Kombiwerkzeug, Kalibrierer und Entgrater bis zum Anschlag in das Rohr eingeführt. Durch Drehen des Kalibrierers / Entgraters wird das Rohr nun entgratet. Die Drehbewegung erzeugt auf der Rohrinnenseite eine Fase, welche später das Einführen des Fittings erleichtert. Gleichzeitig schützt dies den O-Ring vor Beschädigungen. Zur Montage des Fittings führen Sie diesen nun mit angemessenem Druck in axialer Richtung auf das Rohrende. Durch einen inneren Anschlag und die Kontrollfenster in der Presshülse ist die korrekte Einstecktiefe des Verbundrohres zu erkennen. Bitte verzichten Sie auf zusätzliche Hilfsstoffe. Ein Biegen des Mehrschichtverbundrohres ist nicht unmittelbar nach dem Fitting möglich. Bitte achten Sie auf einen Abstand von mindestens 5 x dem Außendurchmesser zu Pressverbindungen. Nach erfolgreicher Montage des Fittings erfolgt die Verpressu ----------------------------- Auswahlkriterien Größe: 26x3, Messing ----------------------------- Technische Daten Gewicht: 140 g Art.-Nummer: 95214-4251894412752 Shop-Nummer: 196809 EAN: 42518944127525,13 €*Versand: 4,90 €Sichere Weiterleitung zum Anbieter
-
Friesenzaun – Holz Zaunelemente mit Rundkopf-Latten, aus druckimprägnierter Kiefer, Höhen: 80 cm & 100 cm, Verlauf: gerade oder mit BogenFriesenzaun aus druckimprägnierter Kiefer/Fichte in klassischem Design mit einer Lattenstärke von ca. 20 x 90mm und einer Riegelstärke von ca. 28 x 70mm. Die Friesenzäune sind genagelt (verzinkt) und die einzelnen Latten haben Abstände von ca. 60 mm und sind glatt gehobelt und am Kopf abgerundet.37,95 €*Versand: 69,95 €Sichere Weiterleitung zum Anbieter
-
Wie wird Hyaluron in die Lippen eingespritzt?
Hyaluronsäure wird in die Lippen mit einer feinen Nadel injiziert. Vor der Injektion wird in der Regel eine örtliche Betäubungscreme aufgetragen, um mögliche Schmerzen zu minimieren. Der Arzt oder die Ärztin spritzt das Hyaluron dann gezielt in die gewünschten Bereiche der Lippen, um Volumen und Form zu verbessern. **
-
Wie wird beim Spritzgießen Kunststoff in eine Form eingespritzt, um genaue und kostengünstige Bauteile herzustellen?
Beim Spritzgießen wird Kunststoff in Form von Granulat in eine beheizte Schnecke geführt, geschmolzen und unter hohem Druck in eine Form eingespritzt. Die Form wird dann gekühlt, der Kunststoff härtet aus und das Bauteil kann entnommen werden. Dieser Prozess ermöglicht die Massenproduktion von präzisen und kostengünstigen Kunststoffteilen. **
-
Wie wird beim Spritzgussverfahren Kunststoff in eine Form eingespritzt? Welche Arten von Produkten werden durch Spritzguss hergestellt?
Beim Spritzgussverfahren wird geschmolzener Kunststoff unter hohem Druck in eine Form eingespritzt, wo er abkühlt und aushärtet. Durch Spritzguss werden eine Vielzahl von Produkten hergestellt, darunter Verpackungen, Gehäuse für Elektronikgeräte, Spielzeug, Automobilteile und medizinische Geräte. **
-
Was passiert, wenn Benzin erst im 3. Takt eingespritzt wird?
Wenn Benzin erst im 3. Takt eingespritzt wird, bedeutet dies, dass der Kraftstoff zu spät in den Verbrennungsraum gelangt. Dadurch kann es zu einer ineffizienten Verbrennung kommen, was zu einem Leistungsverlust und einem erhöhten Kraftstoffverbrauch führen kann. Außerdem kann es zu einer erhöhten Belastung des Motors kommen, da die Verbrennungstemperaturen und -drücke nicht optimal sind. **
Ähnliche Suchbegriffe für Eingespritzt
-
Warum wird beim Kaltstart immer mehr Sprit eingespritzt und nicht weniger Luft?
Beim Kaltstart wird mehr Kraftstoff eingespritzt, um sicherzustellen, dass genügend Brennstoff vorhanden ist, um den Motor zu starten und auf Betriebstemperatur zu bringen. Da kalte Motoren mehr Kraftstoff benötigen, um eine effiziente Verbrennung zu gewährleisten, wird die Kraftstoffmenge erhöht, während die Luftzufuhr normalerweise unverändert bleibt. Dies ermöglicht eine reibungslose und schnelle Zündung des Kraftstoffs und eine effektive Verbrennung im kalten Motor. **
-
Wird der Kraftstoff flüssig oder gasförmig in den Brennraum des Automotors eingespritzt?
Der Kraftstoff wird in der Regel in flüssiger Form in den Brennraum des Automotors eingespritzt. Dabei wird er durch Einspritzdüsen oder Einspritzventile in feinste Tröpfchen zerstäubt, um eine optimale Verbrennung zu gewährleisten. In einigen speziellen Motoren, wie beispielsweise bei Direkteinspritzung oder Gasantrieben, kann der Kraftstoff jedoch auch in gasförmiger Form eingespritzt werden. **
-
Wie kann man in GIMP aus einer Kurve eine gerade Linie machen?
Um in GIMP aus einer Kurve eine gerade Linie zu machen, kannst du das Pfadwerkzeug verwenden. Klicke auf den Anfangspunkt der Kurve und ziehe dann eine gerade Linie zum Endpunkt. Anschließend kannst du den Pfad in eine Auswahl umwandeln und diese dann in eine Ebene oder eine Linie umwandeln. **
-
Was ist die stärkste Krümmung einer Kurve?
Die stärkste Krümmung einer Kurve wird durch den Krümmungsradius bestimmt. Je kleiner der Krümmungsradius, desto stärker ist die Krümmung der Kurve. Eine Kurve mit einem unendlich kleinen Krümmungsradius wird als Punkt bezeichnet, da sie keine Ausdehnung hat. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.